

Korkeapaineisissa kemian- ja laivanrakennussovelluksissa jo yksi laipan vika voi johtaa vakaviin vuotoihin, ympäristön saastumiseen ja kalliisiin seisokkeihin. Putkijärjestelmissä laippa ei ole vain vakiokomponentti – se on kriittinen lenkki, joka yhdistää koko järjestelmän paineen, tiivistyksen ja turvallisuuden.
Me LHTI:llä uskomme vakaasti, että laatua ei "tarkasteta" lopputarkastuksessa, vaan se "takotaan" tuotteeseen heti ensimmäisestä valmistuspäivästä lähtien. Alla on tiukka laadunvalvontaprosessi, jota noudatamme taottujen titaanilaippojen valmistuksessa.
Vaihe 1: tiukka raaka-aineiden valvonta lähteestä
Ensimmäinen askel korkealaatuisiin titaanilaippoihin ei ole taonta, vaan materiaalin valinta. Jokaisessa käyttämämme titaaniharkon tai -tangon erässä on täydelliset materiaalin jäljitettävyystiedot, mikä varmistaa, että kemiallinen koostumus ja mekaaniset ominaisuudet ovat tarkistettavissa, todennettavissa ja jäljitettävissä. Saapuvan materiaalin tarkastuksessa keskitymme:
Täydelliset erätiedot
Kemiallisen koostumuksen vaatimustenmukaisuus
Vakaat mekaaniset ominaisuudet
Tasainen sisäinen mikrorakenne
Ei ilmeisiä vikoja, jotka voisivat vaikuttaa myöhempään käsittelyyn
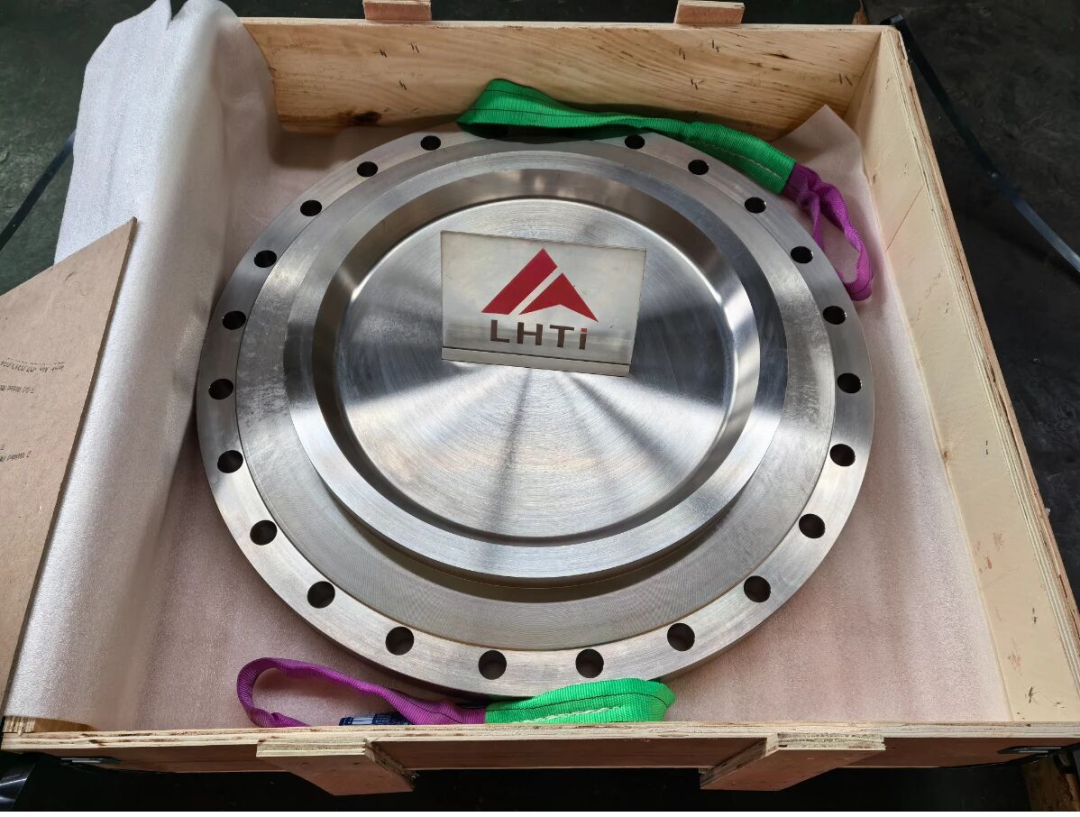
Vältämme päättäväisesti käyttämästä tuntematonta alkuperää olevaa kierrätysromua estääksemme tuotteen epävakauden, joka johtuu riittämättömästä puhtaudesta, koostumuksen vaihteluista tai epätasaisesta rakenteesta. Titaanilaippojen osalta mitä vakaampi raaka-aine on, sitä luotettavampi on myöhempi taonta, koneistus ja käytönaikainen suorituskyky.
Vaihe 2: Tarkka taonta ja lämpökäsittely
Takominen on keskeinen prosessi titaanin mekaanisten ominaisuuksien parantamiseksi. Hyvin suunnitellun taontaprosessin avulla titaanin raerakennetta voidaan jalostaa, mikä parantaa laipan lujuutta, sitkeyttä ja yleistä kantavuutta. Lämpötilan hallinta takomisen aikana on erityisen tärkeää. Jos lämpötila on liian korkea, voi tapahtua ei-toivottuja mikrorakennemuutoksia; väärä lämpötilan säätö voi myös vaikuttaa myöhempään koneistuksen vakauteen ja lopputulokseen. Siksi valvomme tiukasti taontalämpötilaa, muovausprosessia ja muodonmuutosten määrää.
Takomisen jälkeen tyhjiöhehkutus on yhtä tärkeä. Se auttaa lievittämään sisäisiä jännityksiä, vakauttamaan materiaalin rakennetta, vähentämään muodonmuutosriskejä myöhemmässä koneistuksessa ja edistämään vakaampaa mittojen vakautta pitkäaikaisen käytön aikana. Tavoite on selvä: tehdä titaanilaipasta ei vain "muotoiltu", vaan myös "vahva, sitkeä ja luotettava".
Vaihe 3: CNC-tarkkuuskoneistus
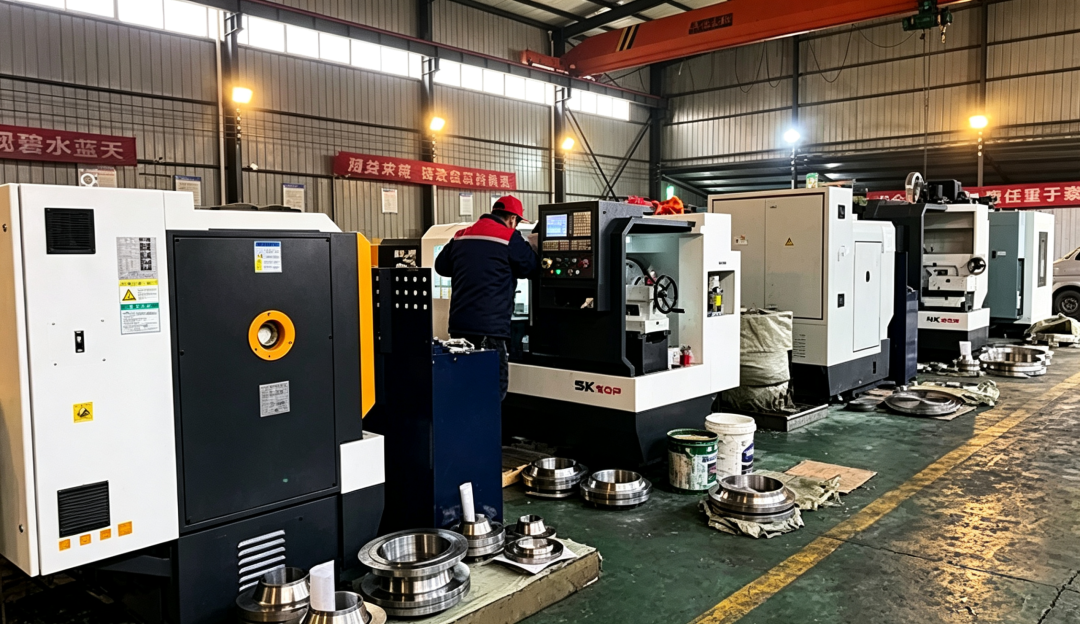
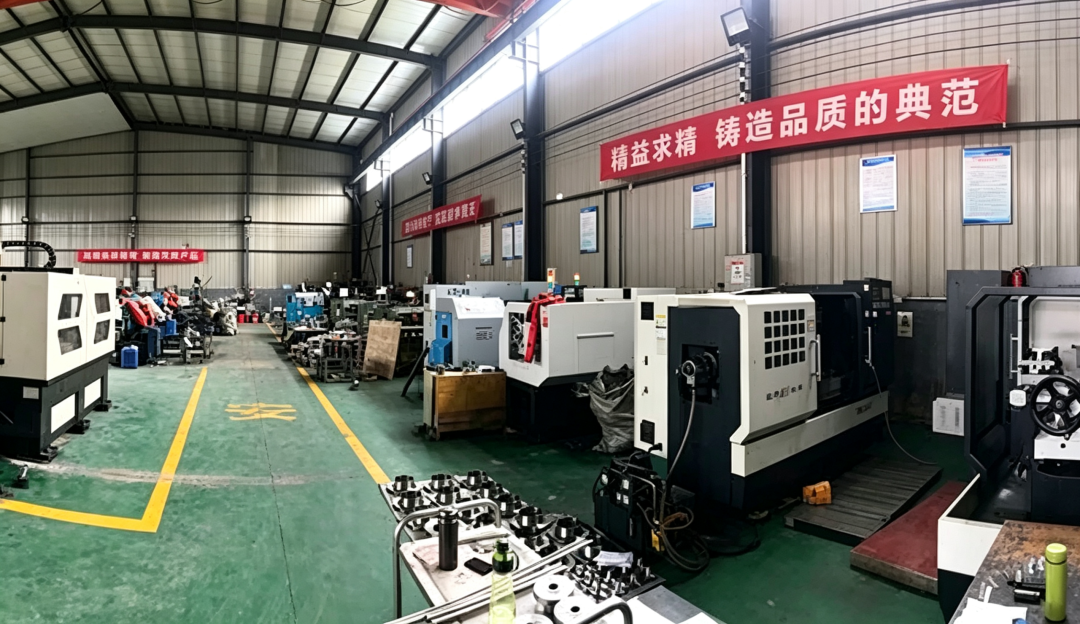
Laipan todellinen arvo on viime kädessä sen liitännässä ja tiivistyskyvyssä. Tiivistyspinnan tasaisuus, pinnan karheus, mittatoleranssit ja kierteiden tarkkuus vaikuttavat suoraan tiivistystehoon paikan päällä tapahtuvan asennuksen jälkeen. Jos tiivistepinta on epätasainen, epätasainen tai mittapoikkeamat liian suuret, paraskin materiaali voi aiheuttaa vuotovaaran. Siksi käytämme CNC-työstölaitteita erittäin tarkkaan käsittelyyn ja valvomme tarkasti:
Tiivistyspinnan tasaisuus
Pinnan karheus
Laipan paksuus
Pultin reiän asennon tarkkuus
Langan tarkkuus
Kokonaismittojen yhtenäisyys

Korkeapaineisissa kemiallisissa, meri- ja syövyttävissä ympäristöissä käytettäville laipoille tarkkuustyöstö ei ole "ylimääräinen" - se on pohjan nollavuodolle. Jokaista mittaa on valvottava johdonmukaisesti luotettavan tiivistyksen varmistamiseksi monimutkaisissa käyttöolosuhteissa.
Vaihe 4: Tiukka rikkomaton testaus (NDT)
Ennen kuin titaanilaipat lähtevät tehtaalta, niille on suoritettava sarja tiukkoja tarkastuksia. Tämä ei ole vain rutiinimenettely, vaan keino havaita mahdolliset sisäiset tai pintapoikkeamat etukäteen ja estää vaatimustenvastaisten tuotteiden pääsy projektiin. Keskitymme kolmeen tarkastustyyppiin.
Ultraäänitestaus (UT)
UT:ta käytetään tarkistamaan sisäisiä vikoja, kuten halkeamia, huokoisuutta, sulkeumia tai muita epätäydellisyyksiä, jotka voivat vaikuttaa rakenteelliseen eheyteen. Korkeapaine- ja rasitussovelluksissa sisäiset viat voivat olla mahdollisia vikakohtia. Siksi UT on tärkeä menetelmä titaanilaippojen sisäisen laadun arvioinnissa.
Läpäisytestaus (PT)
PT:tä käytetään pintavirheiden, kuten mikrohalkeamien, avoimien epäjatkuvuuskohtien tai pintavirheiden havaitsemiseen. Vaikka sisäinen laatu olisi hyväksyttävä, pintavirheet voivat levitä myöhemmän käsittelyn, asennuksen tai huollon aikana. PT auttaa meitä hallitsemaan pintalaatua tiukemmin.
Mittojen ja kierteiden tarkastus
NDT:n lisäksi mitat ja kierteet ovat yhtä tärkeitä. Laippoja ei käytetä erillään – niiden on liityttävä putkiin, tiivisteisiin, pultteihin ja laiteliitäntöihin. Näin ollen pultin reikien, kierteiden, tiivistepintojen ja liitosmittojen on pysyttävä yhtenäisinä. Vasta kun kaikki tarkastustulokset ovat tyydyttäviä, tuote voi edetä seuraavaan vaiheeseen.
Laatufilosofiamme
LHTI:lle titaanilaippojen laadunvalvonta ei ole yhden osaston tai yhden prosessin vastuulla. Se kulkee koko syklin läpi – raaka-aineen saapumisesta, takomisesta, lämpökäsittelystä, koneistukseen, pintakäsittelyyn, tarkastukseen ja lähettämiseen. Uskomme, että todella luotettavien titaanilaippojen on täytettävä samanaikaisesti seuraavat ehdot:
Vakaa materiaali
Tasainen rakenne
Tarkka koneistus
Tiukka tarkastus
Täydellinen jäljitettävyys
Vain silloin titaanilaipat voivat toimia luotettavasti pitkällä aikavälillä kriittisissä sovelluksissa, kuten korkeapainekemian tehtaissa, meritekniikassa, meriveden suolanpoistossa ja syövyttävissä aineissa.
Johtopäätös
Taottujen titaanilaippojen laatu riippuu jokaisen yksittäisen prosessin ohjaustarkkuudesta. Raaka-aineiden jäljitettävyydestä takomiseen ja lämpökäsittelyyn, CNC-tarkkuuskoneistukseen ja ainetta rikkomattomaan testaukseen – jokainen vaihe vaikuttaa tuotteen lopulliseen luotettavuuteen. Kriittisissä sovelluksissa, kuten korkeapainekemikaali- ja meritekniikka, laipan vioittumisriski ulottuu paljon itse komponentin ulkopuolelle – se uhkaa koko järjestelmän turvallisuutta ja jatkuvaa toimintaa. Siksi LHTI noudattaa taottujen titaanilaippojen valmistuksessa tätä periaatetta: laatua ei tarkasteta lopussa – se rakennetaan alusta alkaen tiukasti valvonnassa.


